Maschinendatenerfassung: Stillstände messen statt schätzen
Maschinendatenerfassung: Stillstände messen statt notieren
Mittelständler aus dem Verarbeitenden Gewerbe, die digitalisieren, gaben dafür 2024 im Schnitt knapp 60.000 Euro aus, gut doppelt so viel wie Dienstleistungsunternehmen. Der KfW-Digitalisierungsbericht Mittelstand 2025 führt das vor allem auf das Nachrüsten und Austauschen von Maschinen zurück.
Maschinendatenerfassung ist die automatische Aufzeichnung von Zuständen, Stückzahlen und Prozesswerten direkt an der Maschine. Die Werte stammen aus der Maschinensteuerung, aus einem abgegriffenen Signal oder aus einem nachgerüsteten Sensor und werden mit Zeitstempel gespeichert. Sie zeigen, wann eine Anlage läuft, steht oder gestört ist, und bilden die Grundlage für Kennzahlen wie die OEE, die Gesamtanlageneffektivität.
Welche Daten liefert eine Maschine ohne Umbau?
Eine moderne Steuerung kennt den aktuellen Zustand, die gefertigte Menge und die letzte Störung. Ältere Anlagen geben oft nur ein einziges elektrisches Signal her, etwa das der Signalleuchte. Für den Anfang reicht das häufig, denn schon der Wechsel zwischen läuft und steht macht die echten Stillstandszeiten einer Schicht sichtbar. Je nach Steuerung lassen sich diese Maschinendaten erfassen:
- Betriebszustand: läuft, steht, gestört
- Stückzähler und Taktzeit
- Gut- und Schlechtteile, daraus die Ausschussquote
- Prozesswerte wie Temperatur oder Druck
- Störmeldungen mit Zeitstempel
An einer Maschine, die eine einzige Person bedient, beschreiben schon diese Werte deren Arbeitstag. Welche Maschinendaten Rückschlüsse auf Personen zulassen, muss deshalb vor dem Start feststehen.
Warum der Grund für den Stillstand fehlt
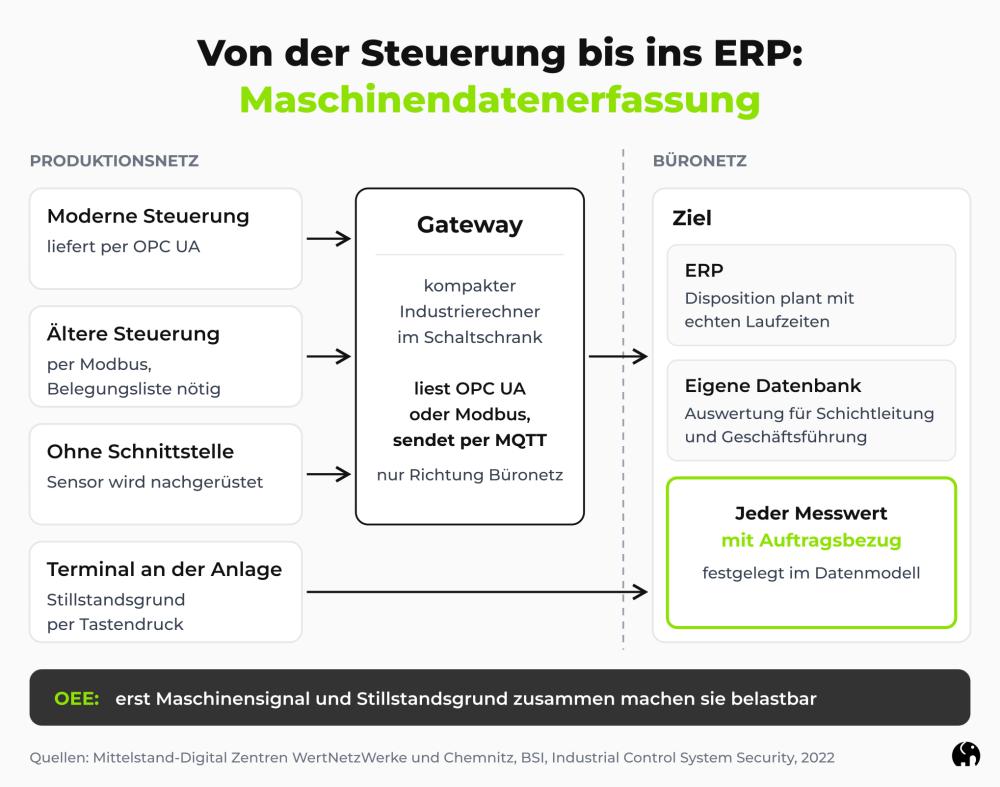
Solange die Maschinendatenerfassung Excel-Listen und Schichtzettel bedeutet, fehlt vor allem die Ursache. Die Maschine meldet, dass sie steht, aber nicht, ob Material fehlte oder ein Werkzeug gewechselt wurde. Das weiß nur der Mensch an der Anlage, deshalb ergänzt ein Tastendruck am Terminal das Signal. Ohne Stillstandsgrund bleibt jede Auswertung eine Vermutung. Diese Meldungen heißen Betriebsdatenerfassung. Erst zusammen mit der Maschinendatenerfassung ergeben sie eine belastbare OEE.
Maschinen anbinden: von der Steuerung bis zur Datenbank
Eine Maschinenanbindung besteht aus dem Protokoll, über das die Steuerung ihre Werte herausgibt, dem Weg durch das Firmennetz und dem Ziel, in dem die Daten landen. Welches Protokoll passt, hängt am Alter der Steuerung. Wohin die Daten fließen, entscheidet dagegen der Zweck, und gerade dieser Teil bestimmt den Aufwand stärker als die Maschine.
OPC UA, Modbus oder MQTT: was wann passt
OPC UA ist ein offener Standard, den das Mittelstand-Digital Zentrum WertNetzWerke als plattformunabhängige Schnittstelle für die Kommunikation zwischen Maschinen beschreibt. Modbus ist deutlich älter und einfacher: Die Steuerung legt ihre Werte in nummerierten Speicherplätzen ab, die eine Software in festen Abständen abfragt. MQTT kommt meist eine Stufe später ins Spiel: Es ist ein schlanker Weg, Nachrichten über einen zentralen Message Broker an mehrere Empfänger zu verteilen. Ein Gateway, ein kompakter Industrierechner im Schaltschrank, verbindet oft beides, es liest per OPC UA oder Modbus und sendet per MQTT.
Ältere Steuerungen über Modbus abfragen
Bei älteren Anlagen ist Modbus häufig der naheliegende Zugang. Die Abfrage ist schnell eingerichtet, der Aufwand steckt in der Zuordnung, denn jede Steuerung legt ihre Werte an anderen Speicherplätzen ab. Diese Belegung steht im Handbuch des Herstellers oder nirgends. Ohne Belegungsliste bleibt jede Modbus-Abfrage ein Ratespiel. Die Maschinenanbindung ist deshalb weniger eine Frage der Elektrik als der Schnittstellenentwicklung: Werte zuordnen, Einheiten umrechnen, Verbindungsabbrüche abfangen.
Wenn die Maschine keine Schnittstelle hat
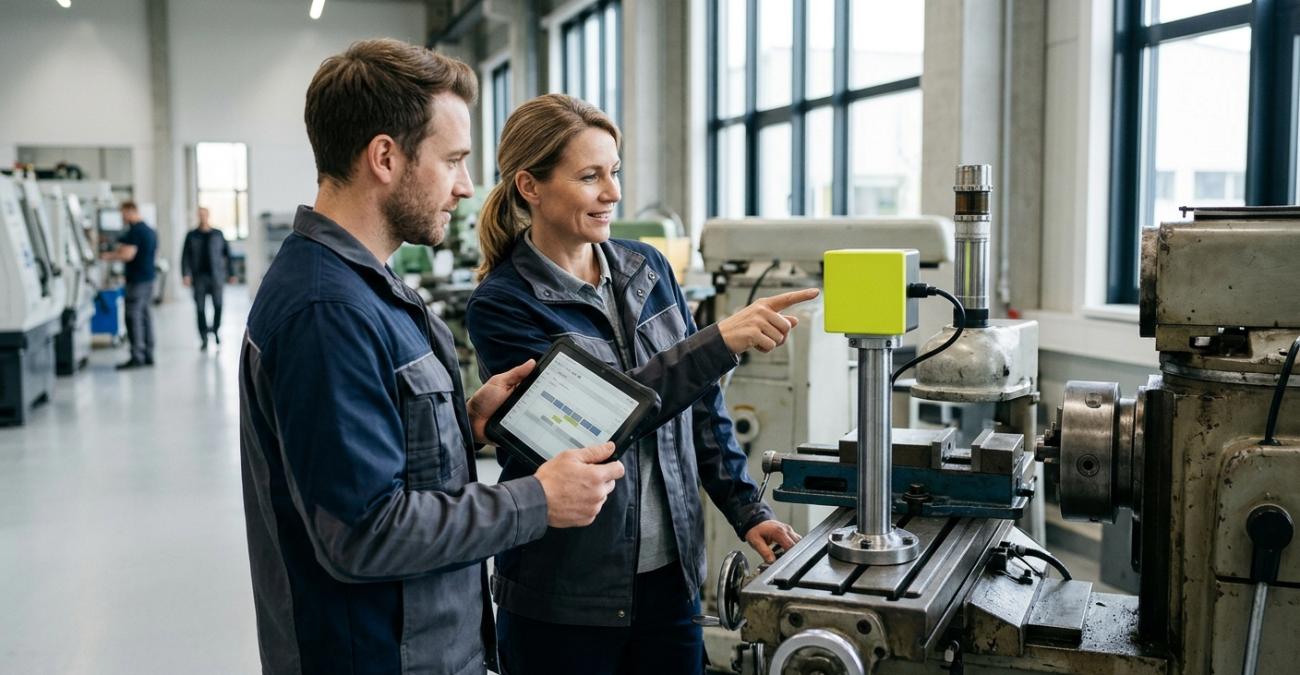
Fehlt jeder digitale Zugang, lässt sich die Maschinendatenerfassung nachrüsten, ohne die Steuerung anzufassen. Das Mittelstand-Digital Zentrum Chemnitz beschreibt diesen Retrofit in vier Schritten: Messgrößen festlegen, Sensoren passend zur Umgebung wählen, ein Gateway bestimmen und die Daten in MES oder ERP einbinden. Gegenüber einer Neuanschaffung ist ein solcher Retrofit von Maschinen wesentlich günstiger.
Wohin die Produktionsdaten fließen
Vor der ersten Anbindung steht die Frage nach dem Ziel: Sollen die Produktionsdaten ins ERP, damit Disposition und Instandhaltung im ERP mit echten Laufzeiten planen, oder in eine eigene Datenbank, aus der Schichtleitung und Geschäftsführung ihre Maschinendaten auswerten? Jeder Messwert braucht einen Auftragsbezug, sonst bleibt er ohne Aussage. Ein Stillstand von 40 Minuten sagt wenig, solange offen ist, welcher Auftrag dadurch zu spät fertig wurde. Dieser Bezug entsteht im Datenmodell der Zieldatenbank, nicht an der Maschine.
Produktionsnetz und Büronetz trennen
Die Anbindung verbindet Produktion und Firmennetz erstmals direkt. Das BSI zählt den Einbruch über Fernwartungszugänge und mit dem Internet verbundene Steuerungen zu den zehn wichtigsten Bedrohungen für Produktionsanlagen und nennt die Trennung der Netze als Gegenmaßnahme (BSI, Industrial Control System Security, 2022). Für die Erfassung der Maschinendaten reicht eine Richtung, von der Maschine zum Server. Die Integrationsschicht dazwischen braucht eigene Härtung und Zugriffsregeln, weil sie Zugänge zu beiden Netzen hält.
Zusammengefasst läuft die Maschinendatenerfassung so: Moderne Steuerungen liefern ihre Werte meist per OPC UA, ältere per Modbus, und an Maschinen ohne Schnittstelle kommen sie von nachgerüsteten Sensoren. Ein Gateway bündelt sie und sendet sie per MQTT in einer Richtung ins Büronetz, wo ERP oder eigene Datenbank jeden Messwert mit Auftragsbezug speichern, ergänzt um den Stillstandsgrund vom Terminal an der Anlage.
MDE-Software kaufen oder Maschinen selbst anbinden?
Wer Maschinen vernetzen will, bekommt mit einem fertigen MDE-System Terminal, Auswertung und Treiber für gängige Steuerungen. Eine eigene Anbindung schreibt die Daten dorthin, wo der Betrieb ohnehin arbeitet, meist ins vorhandene ERP. Für die Maschinendatenerfassung entscheiden damit weniger die Funktionen als zwei Fragen: Wie einheitlich ist der Maschinenpark, und wo müssen die Daten am Ende ankommen?
Wann eine fertige MDE-Software trägt
Plattformen für vernetzte Maschinen sind in der Industrie verbreitet. 45 Prozent der Industrieunternehmen ab 100 Beschäftigten setzen IoT-Plattformen bereits ein, weitere 33 Prozent planen es (Bitkom, Industrie 4.0, 2026). Treffen mehrere dieser Punkte zu, ist eine Standardlösung meist der kürzere Weg:
- überwiegend Maschinen eines Herstellers
- Steuerungen, die die Software direkt unterstützt
- Auswertungen im Produkt reichen aus
- kein Datenfluss ins ERP nötig
- Lizenzkosten je Maschine sind eingeplant
Fehlt für einzelne Steuerungen der Treiber, braucht auch die gekaufte MDE-Software eine eigene Anbindung.
Wann sich eine eigene Maschinenanbindung lohnt
Ein Park aus mehreren Herstellern und Baujahren stellt jede Standardlösung vor dieselbe Frage: Für welche Steuerungen gibt es Treiber, und was kostet der Rest? Eine eigene Anbindung beginnt am anderen Ende, beim vorhandenen ERP, und holt die Werte über OPC UA, Modbus oder ein Gateway dorthin. Gegenüber einer gekauften MDE-Software verschieben sich damit Aufwand und Nutzen:
🟢 Daten landen direkt im vorhandenen ERP
🟢 keine Lizenzkosten je angebundener Maschine
🟢 jede Steuerung über ihr eigenes Protokoll
🔴 Auswertungen müssen erst entstehen
🔴 die Anbindung braucht dauerhaft Wartung
🔴 längere Vorlaufzeit als bei einem Produkt
Für ein einzelnes ERP genügt oft eine direkte Schnittstelle. Lesen ERP, Qualitätssicherung und Instandhaltung dieselben Werte, lohnt eine Vermittlungsschicht statt vieler Einzelverbindungen.
Maschinendatenerfassung: Betriebsrat und Einstieg
Sobald Maschinendaten Rückschlüsse auf einzelne Beschäftigte erlauben, bestimmt der Betriebsrat mit. Das betrifft die Maschinendatenerfassung schneller als erwartet, denn dafür genügt schon eine allein besetzte Anlage. Eine früh festgelegte Auswertungsebene vermeidet den Konflikt nach dem Start und erlaubt einen kleinen Beginn, mit einer Maschine und einer Kennzahl.
Welche Maschinendaten lassen Rückschlüsse auf Personen zu?
Nach § 87 Abs. 1 Nr. 6 BetrVG bestimmt der Betriebsrat bei technischen Einrichtungen mit, die dazu bestimmt sind, das Verhalten oder die Leistung der Arbeitnehmer zu überwachen. Es genügt, dass ein System dazu objektiv geeignet ist. Stückzahl, Laufzeit und Stillstandszeiten einer allein besetzten Maschine sind damit faktisch Leistungsdaten einer Person, ebenso ihre OEE, und aus Maschinenüberwachung wird eine Leistungs- und Verhaltenskontrolle. Das Bundesarbeitsgericht begründet die Grenze mit dem Druck, den eine solche Erfassung erzeugt: „Die Möglichkeiten, Einzelangaben über eine Person zu erheben, sie zu speichern sowie jederzeit abzurufen, sind geeignet, bei den Betroffenen einen psychischen Anpassungsdruck zu erzeugen, durch den sie in ihrer Freiheit, ihr Handeln aus eigener Selbstbestimmung zu planen und zu gestalten, wesentlich gehemmt werden“ (Bundesarbeitsgericht, 1. Senat, Beschluss 1 ABR 46/15, 2017, Rn. 20).
Auswertungsebene vor dem ersten Datenpunkt festlegen
Im selben Beschluss erklärte das Gericht eine Regelung der Einigungsstelle zur automatischen Vollerfassung von Arbeitsschritten für unwirksam, weil mildere Mittel wie eine Stichprobe genügt hätten. Die Bewertung des eigenen Vorhabens gehört deshalb zu einer Fachanwältin oder einem Fachanwalt für Arbeitsrecht. Technisch lässt sich vorbereiten, auf welcher Ebene Betriebe ihre Maschinendaten auswerten:
- Anlage, ohne Zuordnung zu Personen
- Schicht oder Linie mit ausreichender Besetzung
- Team ab einer festgelegten Mindestgröße
- Einzelperson nur in der eigenen Ansicht
- Zugriffsrechte und Löschfristen je Rolle
Eine Mindestgruppengröße wirkt nur, wenn die Software sie erzwingt. Als bloße Richtlinie umgeht sie jeder freie Export in eine Tabellenkalkulation. Dass bei der Maschinendatenerfassung Datenschutz und Mitbestimmung zusammengehören, liegt an der Zweckbindung, die auch die DSGVO verlangt.
Erst eine Maschine, dann der Maschinenpark
Der sinnvolle Einstieg in die Maschinendatenerfassung ist die Maschine, die den Takt der Fertigung bestimmt. Dort zeigt sich am schnellsten, ob die Erfassung von Maschinendaten zu den Erfahrungswerten der Schichtleitung passt. Erst wenn die Kennzahl im Alltag genutzt wird, lohnt es, weitere Maschinen vernetzen zu lassen. Auch eine einzelne Anbindung fällt unbemerkt aus, wenn niemand die Datenflüsse der Integrationsschicht überwacht.
TenMedia behandelt die Maschinenanbindung als Schnittstellen- und Datenbankprojekt: Werte aus Steuerung oder Gateway auslesen, mit Auftragsbezug speichern und an das vorhandene ERP übergeben. Entwickelt wird im gestaffelten Umgebungsmodell aus Entwicklung, Test, Produktion und Live, damit keine ungetestete Änderung den Betrieb erreicht. Viele Fremdsysteme über Schnittstellen zu verbinden, hat TenMedia etwa bei der Schnittstellenprogrammierung für ein Schweizer Bildungsinstitut umgesetzt. Danach betreut dasselbe Berliner Team die Anbindung im Wartungsvertrag.